Regelkarten und Prozessfähigkeit zeigen, ob ein Fertigungsprozess stabil läuft und ob er die geforderte Toleranz sicher einhält. Das Thema gehört zum Themenbereich Statistische Verfahren im Prüfungsbereich Berücksichtigung naturwissenschaftlicher und technischer Gesetzmäßigkeiten (NTG). Du lernst, eine Regelkarte zu lesen, und berechnest die Kennzahlen cp und cpk.
Beides steht über den Wortlaut des Rahmenplans hinaus, wird aber regelmäßig gefragt. Es wendet an, was du in den Themen davor gelernt hast: Kennwerte, Standardabweichung und Normalverteilung.
📘 Auf einen Blick
| Merkmal | Information |
|---|---|
| Prüfungsteil | Fachrichtungsübergreifende Basisqualifikationen |
| Prüfungsbereich | Berücksichtigung naturwissenschaftlicher und technischer Gesetzmäßigkeiten (NTG) |
| Themenbereich | Statistische Verfahren |
| Thema | Regelkarten beurteilen und Prozessfähigkeit berechnen (Rahmenplan 5.4.1 und 5.4.2, über den Wortlaut hinaus) |
| Prüfungsrelevanz | ⭐⭐⭐⭐ Hoch |
| Datengrundlage | DIHK-Rahmenplan und Auswertung von 37 Originalprüfungen der IHK |
| Art der Prüfung | Kennwerte berechnen und eintragen, Verlauf beurteilen, cp und cpk berechnen |
| Lernziel laut Rahmenplan | Kein eigener Punkt. Du wendest die berechneten Kennwerte und die Normalverteilung auf die Prozessüberwachung an. |
| Empfohlene Lernpriorität | Hoch |
| Vertiefung | Lernmodul in der KVM-Akademie (nach Veröffentlichung verfügbar) |
Warum sind Regelkarten und Prozessfähigkeit wichtig?
Ausschuss entdeckst du bei der Endkontrolle zu spät. Besser ist es, den Prozess schon während der Fertigung zu überwachen und einzugreifen, bevor Teile außerhalb der Toleranz liegen. Dafür gibt es die Regelkarte. Die Prozessfähigkeit beantwortet vorher die Frage, ob ein Prozess die Toleranz überhaupt sicher einhalten kann. Für dich als Industriemeister heißt das:
- Du erkennst Veränderungen früh und greifst nur ein, wenn es nötig ist.
Einordnung innerhalb des Rahmenlehrplans
Fachrichtungsübergreifende Basisqualifikationen
└── Berücksichtigung naturwissenschaftlicher und technischer Gesetzmäßigkeiten
    └── 5.4 Statistische Verfahren
        ├── 5.4.1 Erhebung und Veranschaulichung von Daten
        │   └── grafische Darstellung von Daten
        └── 5.4.2 Statistische Berechnungen
            ├── Statistische Kennwerte
            └── Funktionen der Normalverteilung
Weder Regelkarten noch cp und cpk stehen im Rahmenplan als eigene Stichworte. Die Prüfungsanalyse ordnet sie den Punkten 5.4.1 und 5.4.2 zu. Inhaltlich sind sie Anwendungen von Statistische Kennwerte und Normalverteilung.
Prüfungsrelevanz
⭐⭐⭐⭐ Hohe Prüfungsrelevanz
Das Thema liegt zwischen den Rahmenplanpunkten 5.4.1 und 5.4.2. Punkt 5.4.1 kam in 13 von 37 ausgewerteten Prüfungen vor, seit 2020 in 3 von 13. Der Punkt 5.4.2 kam in 34 von 37 vor, seit 2020 in 10 von 13. Die Prüfungsanalyse nennt cp und cpk als Teilthema von 5.4.2. In den jüngeren Prüfungen steht eher die Normalverteilung mit Streubereich und Wahrscheinlichkeitsnetz im Vordergrund. Die Rechenwege dieser Seite nutzen aber dieselben Grundlagen.
In den ausgewerteten Prüfungen wurde zum Beispiel verlangt,
- aus Stichproben Mittelwert und Standardabweichung zu berechnen und in eine Regelkarte einzutragen,
- den Verlauf einer Regelkarte zu beurteilen und mögliche Ursachen zu nennen,
- die Prozessfähigkeitskennwerte cp und cpk zu berechnen und zu bewerten,
- die Prozessstreuung mit der geforderten Toleranz zu vergleichen,
- aus der Prozesslage eine Empfehlung für die Maschineneinstellung abzuleiten.
Was lernst du auf dieser Seite?
Nach dem Lesen dieser Seite kannst du:
- Aufbau und Zweck einer Qualitätsregelkarte erklären,
- Warn- und Eingriffsgrenzen von der Toleranz unterscheiden,
- Kennwerte einer Stichprobe berechnen und eintragen,
- auffällige Verläufe wie Trend, Run und Sprung erkennen,
- cp und cpk berechnen und beurteilen,
- aus den Ergebnissen eine Maßnahme ableiten.
Die Qualitätsregelkarte
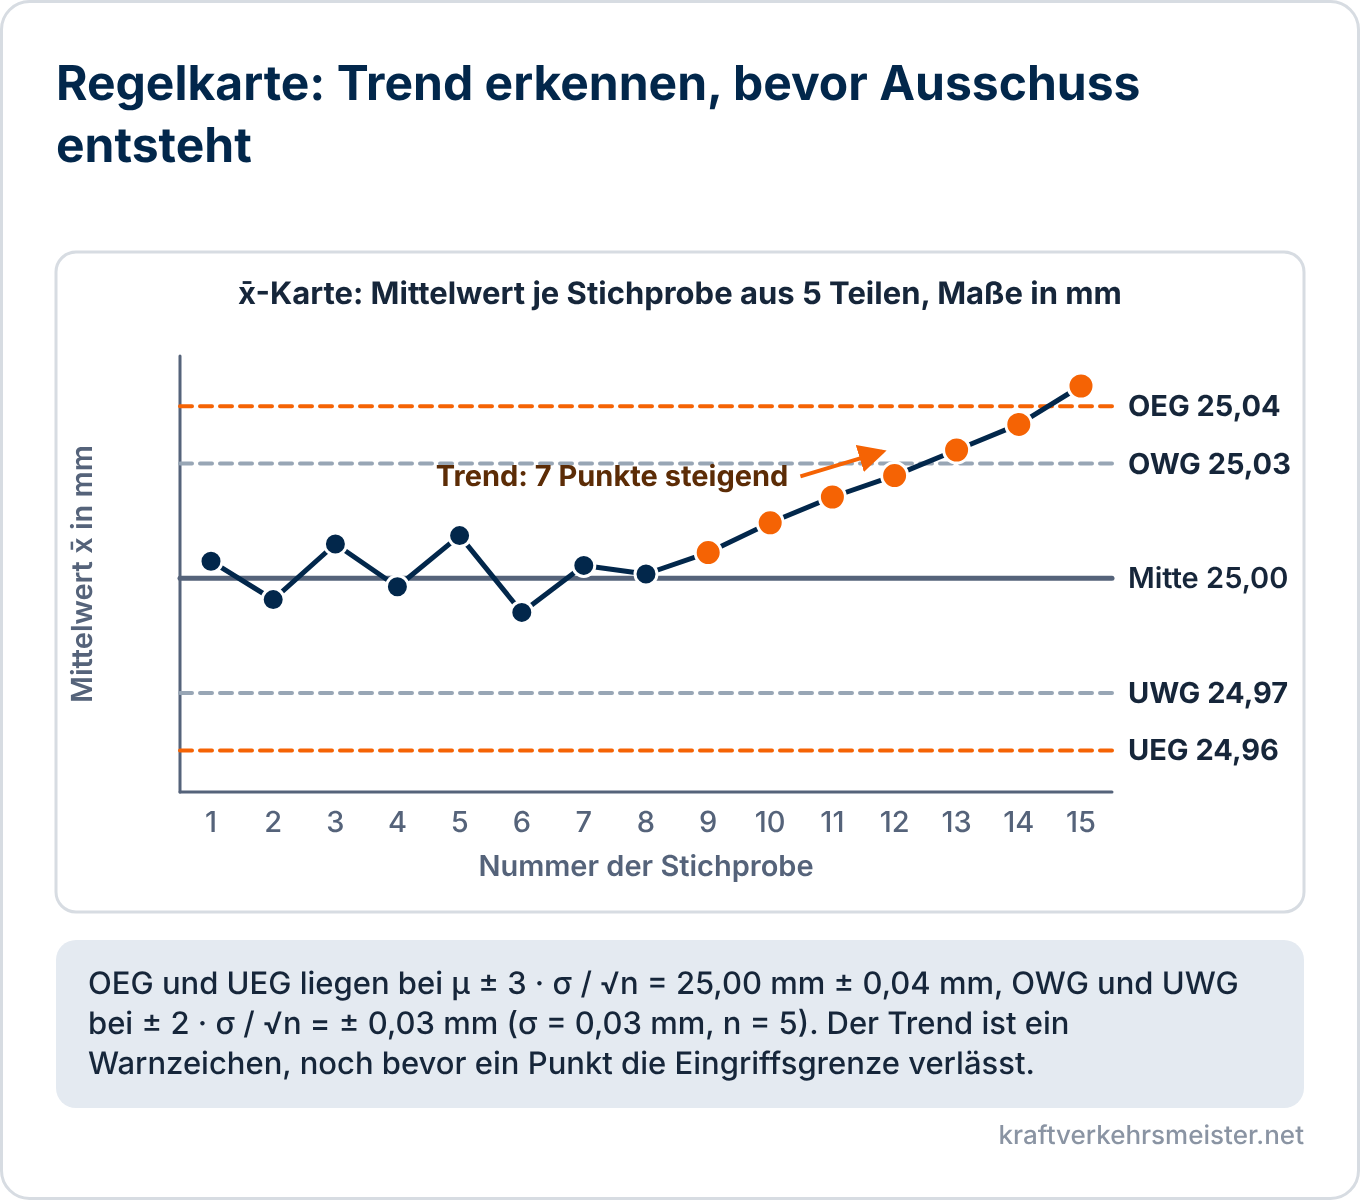
In einer Regelkarte trägst du ein, wie sich ein Merkmal im Lauf der Zeit verändert. In festen Abständen entnimmst du dem Prozess eine kleine Stichprobe vom Umfang n, zum Beispiel fünf Teile. Aus den Messwerten berechnest du Kennwerte und trägst sie als Punkte ein.
Üblich ist eine Karte mit zwei Spuren:
- Lagekarte: Sie zeigt den Mittelwert x̄ jeder Stichprobe. Sie sagt, ob der Prozess wandert.
- Streuungskarte: Sie zeigt die Standardabweichung s oder die Spannweite R jeder Stichprobe. Sie sagt, ob die Streuung zunimmt.
In jede Karte gehören diese Linien:
| Linie | Abkürzung | Bedeutung |
|---|---|---|
| Mittellinie | Mitte | Sollwert oder Prozessmittelwert |
| Obere und untere Warngrenze | OWG, UWG | Warnung: Der Prozess beginnt zu wandern |
| Obere und untere Eingriffsgrenze | OEG, UEG | Eingreifen: Ursache suchen, Prozess korrigieren |
Eingriffsgrenzen und Toleranz
Die Eingriffsgrenzen berechnest du aus der Prozessstreuung. Für die Mittelwerte von Stichproben mit dem Umfang n gilt:
OEG, UEG = μ ± 3 · σ : Wurzel aus n und OWG, UWG = μ ± 2 · σ : Wurzel aus n
Die Toleranz stammt aus der Zeichnung oder vom Kunden und gilt für Einzelteile. Die Eingriffsgrenzen stammen aus dem Prozess selbst. Sie liegen enger, weil Mittelwerte weniger streuen als Einzelwerte. Ein Punkt kann deshalb außerhalb der Eingriffsgrenzen liegen, obwohl alle Teile noch innerhalb der Toleranz liegen. In Aufgaben sind die Grenzen oft vorgegeben, und du berechnest und trägst nur die Kennwerte der Stichproben ein.
Beispiel: Eine Stichprobe eintragen
Eine Welle hat den Durchmesser 25,00 mm. Die Prozessstreuung beträgt σ = 0,03 mm, der Stichprobenumfang n = 5.
Grenzen: σ : Wurzel aus 5 = 0,03 mm : 2,236 = 0,0134 mm. OEG = 25,00 mm + 3 · 0,0134 mm = 25,04 mm, UEG = 24,96 mm. OWG = 25,00 mm + 2 · 0,0134 mm = 25,03 mm, UWG = 24,97 mm (gerundet).
Stichprobe: 25,02 / 25,04 / 24,99 / 25,03 / 25,02 mm
Mittelwert: x̄ = 125,10 mm : 5 = 25,02 mm
Standardabweichung: Die Abweichungen sind 0,00 / 0,02 / −0,03 / 0,01 / 0,00 mm. Die Quadrate ergeben zusammen 0,0014 mm². s = Wurzel aus (0,0014 mm² : 4) = 0,019 mm.
Spannweite: R = 25,04 mm − 24,99 mm = 0,05 mm
Der Punkt x̄ = 25,02 mm liegt innerhalb der Warngrenzen 24,97 mm bis 25,03 mm. Der Prozess läuft in Ordnung.
Verlauf der Regelkarte beurteilen
Auch die Reihenfolge der Punkte verrät etwas. Zufällige Schwankungen verteilen sich ohne Muster um die Mittellinie. Ein Muster weist auf eine bestimmte Ursache hin.
| Auffälligkeit | Erkennungszeichen | Mögliche Ursache | Maßnahme |
|---|---|---|---|
| Punkt außerhalb der Eingriffsgrenze | Punkt über OEG oder unter UEG | Einstellfehler, Werkzeugbruch, falsches Material | eingreifen, Ursache suchen, Prozess korrigieren, Teile prüfen |
| Punkt zwischen Warn- und Eingriffsgrenze | Punkt über OWG oder unter UWG | beginnende Veränderung | Prüfabstand verkürzen, beobachten |
| Trend | mehrere Punkte in Folge steigend oder fallend | Werkzeugverschleiß, Erwärmung der Maschine | vor Erreichen der Grenze nachstellen oder Werkzeug wechseln |
| Run | mehrere Punkte in Folge auf einer Seite der Mittellinie | Lage verschoben, neue Charge, geänderte Einstellung | Einstellung und Material prüfen |
| Sprung | plötzlicher Wechsel auf ein neues Niveau | Werkzeug- oder Chargenwechsel, Neueinrichtung | Ursache des Wechsels klären |
| Zunehmende Streuung | Punkte der s- oder R-Karte steigen | lockere Spannung, Lagerspiel, schwankendes Material | Spannmittel, Lagerung und Material prüfen |
Als Faustregel gelten für Trend und Run oft sieben Punkte in Folge. Betriebe legen das teils anders fest. In einer Aufgabe gilt die dort genannte Regel.
Der Grundsatz heißt: Bei zufälliger Streuung nicht eingreifen, bei einer erkennbaren Ursache eingreifen. Wer bei jeder Abweichung nachstellt, macht den Prozess unruhiger.
Prozessfähigkeit: cp und cpk
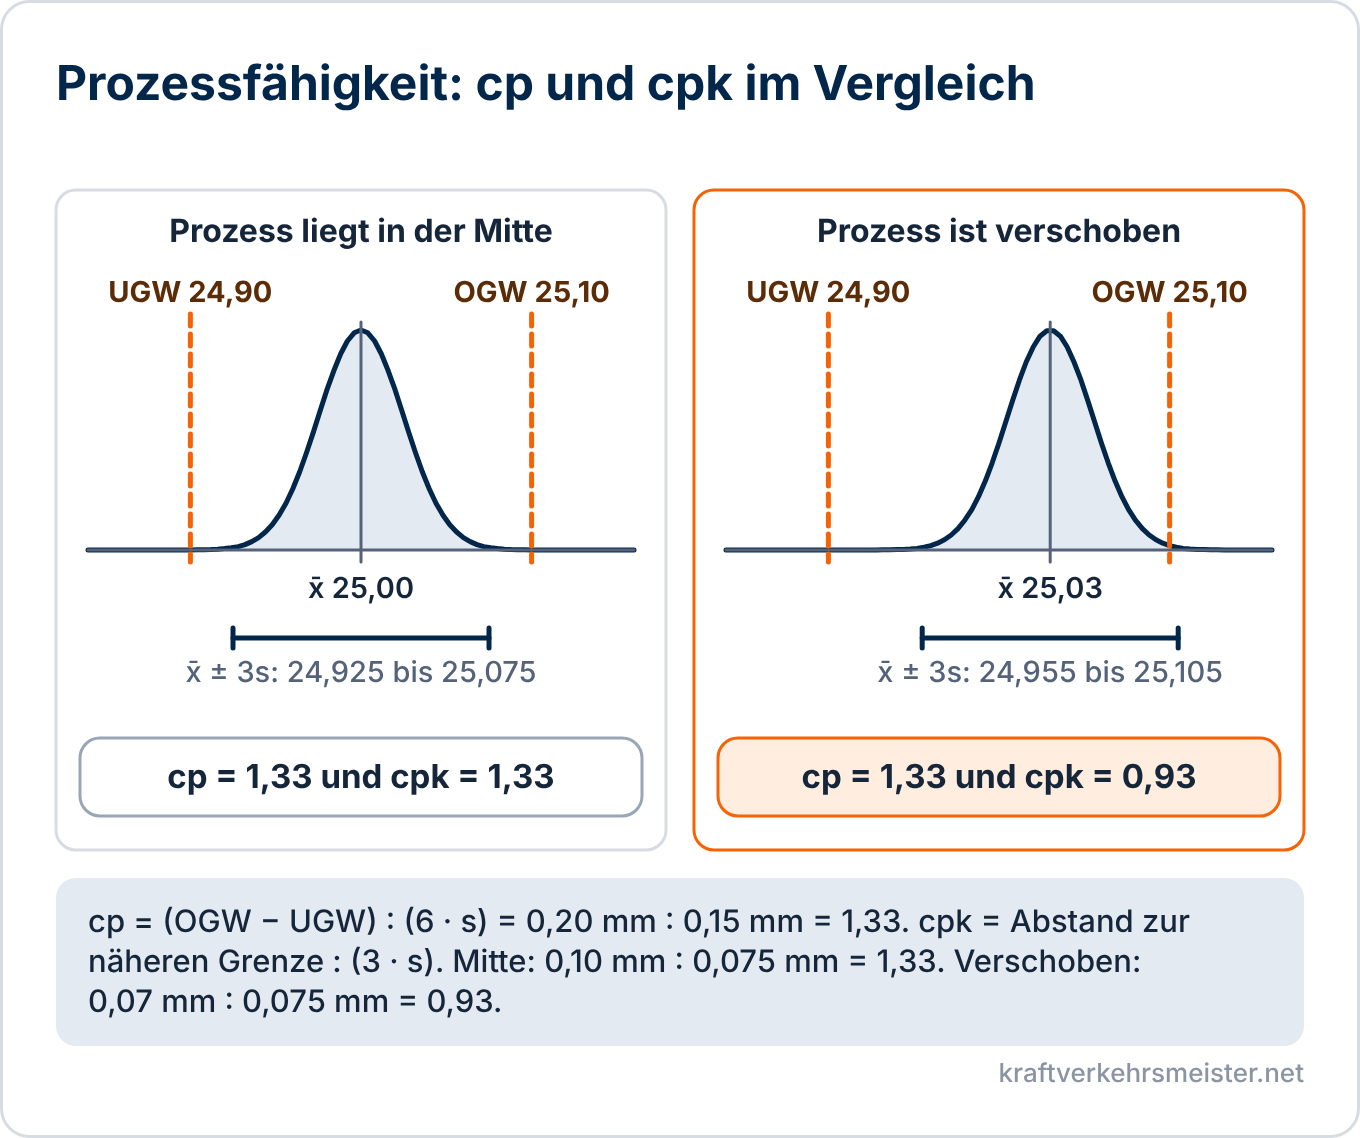
Die Regelkarte überwacht den laufenden Prozess. Die Prozessfähigkeit prüft, ob der Prozess die Toleranz einhalten kann. Dazu vergleichst du die Prozessstreuung mit der Toleranz. Die Prozessstreuung ist die Breite des Bereichs μ ± 3σ, also 6σ. Darin liegen 99,73 % der Werte. Die Toleranz T ist die Differenz aus oberem und unterem Grenzwert.
| Kennzahl | Formel | Sie beschreibt |
|---|---|---|
| cp | (OGW − UGW) : (6 · s) | wie gut die Streuung in die Toleranz passt, ohne die Lage zu beachten |
| cpk | kleinerer Abstand von x̄ zu einer Grenze : (3 · s) | wie gut Streuung und Lage zusammen passen |
Es gilt immer cpk ≤ cp. Beide sind gleich, wenn der Prozess genau in der Mitte der Toleranz liegt. Zur Beurteilung:
- cp kleiner als 1: Die Streuung ist breiter als die Toleranz. Ausschuss ist nicht zu vermeiden.
- cp gleich 1: Der Streubereich füllt die Toleranz genau aus. Bei zentrierter Lage liegen 0,27 % der Teile außerhalb.
- cp größer als 1: Es bleibt Reserve. Häufig wird mindestens 1,33 gefordert. Dann beansprucht der Streubereich nur 75 % der Toleranz. Den geltenden Wert legt der Kunde oder der Betrieb fest.
Dieselben Formeln gelten für die Maschinenfähigkeit mit den Kennzahlen cm und cmk. Sie wird an einer kurzen Reihe unter gleichbleibenden Bedingungen ermittelt, die Prozessfähigkeit dagegen über längere Zeit mit allen Einflüssen. Für die Maschine wird häufig ein höherer Mindestwert verlangt.
Beispiel: cp und cpk berechnen
Eine Welle hat den Durchmesser 25,00 mm mit den Grenzwerten 24,90 mm und 25,10 mm. Aus einer Messreihe ergeben sich der Mittelwert x̄ = 25,03 mm und die Standardabweichung s = 0,025 mm.
Gegeben: OGW = 25,10 mm, UGW = 24,90 mm, x̄ = 25,03 mm, s = 0,025 mm
Gesucht: cp, cpk und eine Beurteilung
Toleranz: T = 25,10 mm − 24,90 mm = 0,20 mm
Prozessstreuung: 6 · s = 6 · 0,025 mm = 0,15 mm
cp: cp = 0,20 mm : 0,15 mm = 1,33 (gerundet)
Abstände zu den Grenzen: 25,10 mm − 25,03 mm = 0,07 mm, 25,03 mm − 24,90 mm = 0,13 mm. Der kleinere Abstand ist 0,07 mm.
cpk: cpk = 0,07 mm : (3 · 0,025 mm) = 0,07 mm : 0,075 mm = 0,93 (gerundet)
Beurteilung: Die Streuung allein reicht aus, denn cp = 1,33 erfüllt die gängige Forderung. Der Prozess liegt aber zu weit oben, und cpk = 0,93 liegt unter 1. Etwa 0,26 % der Teile liegen über dem oberen Grenzwert. Die Maßnahme heißt: Lage um 0,03 mm nach unten korrigieren. Bei x̄ = 25,00 mm wäre cpk = 0,10 mm : 0,075 mm = 1,33.
Typische Fehler
- Eingriffsgrenzen und Toleranzgrenzen werden verwechselt.
- Beim cp wird durch 3 · s statt durch 6 · s geteilt, beim cpk durch 6 · s statt durch 3 · s.
- Beim cpk wird der größere Abstand zur Grenze genommen statt des kleineren.
- Bei jeder kleinen Abweichung wird nachgestellt, obwohl nur der Zufall wirkt.
- Aus einem guten cp wird geschlossen, dass kein Ausschuss entsteht. Die Lage kann trotzdem verschoben sein.
Praxisbeispiel
An einer Drehmaschine trägt der Werker jede Stunde den Mittelwert aus fünf Wellen in die Regelkarte ein. Der Industriemeister sieht, dass die Mittelwerte seit sieben Stichproben stetig steigen, obwohl noch kein Punkt eine Eingriffsgrenze berührt.
Er erkennt einen Trend, vermutet Werkzeugverschleiß und lässt die Wendeplatte wechseln. Danach schwanken die Punkte wieder zufällig um die Mittellinie.
Für die Qualitätssicherung belegt er mit cp und cpk aus den letzten 50 Teilen, dass der Prozess die Forderung erfüllt.
Typische Prüfungsfragen
In den IHK-Prüfungen können beispielsweise folgende Anforderungen auftreten:
- Berechnen Sie Mittelwert und Standardabweichung der Stichproben und tragen Sie die Werte in die Regelkarte ein.
- Beurteilen Sie den Verlauf der Regelkarte und nennen Sie mögliche Ursachen.
- Geben Sie an, wann cp und cpk gleich groß sind.
- Erläutern Sie den Unterschied zwischen Toleranzgrenzen und Eingriffsgrenzen.
- Berechnen Sie die Prozessfähigkeitskennwerte cp und cpk.
- Leiten Sie aus der Lage des Prozesses eine Empfehlung für die Maschineneinstellung ab.
- Vergleichen Sie die Prozessstreuung mit der geforderten Toleranz und beurteilen Sie die Fähigkeit.
Verwandte Themen
Regelkarten und Prozessfähigkeit gehören zum Themenbereich Statistische Verfahren im Prüfungsbereich NTG.
Weitere Themen dieses Themenbereichs
Passt auch dazu
- Diagramme zeichnen im Prüfungsbereich MIKP: Die Regelkarte ist ein Verlaufsdiagramm mit Grenzlinien
Rechtsgrundlage
Die Qualifikationsinhalte des Prüfungsbereichs stehen in der Prüfungsverordnung der jeweiligen Fachrichtung, für Geprüfte Industriemeister Metall zum Beispiel in § 4 Absatz 6.
Prüfungsverordnung Geprüfter Industriemeister Metall, § 4 (Gesetze im Internet)
Fazit
Regelkarten und Prozessfähigkeit gehören zusammen. Die Regelkarte überwacht den laufenden Prozess. Du greifst ein, wenn ein Punkt die Eingriffsgrenzen verlässt oder ein Muster wie Trend oder Run auf eine Ursache hinweist, nicht bei zufälliger Streuung. Die Prozessfähigkeit prüft, ob die Prozessstreuung in die Toleranz passt. Die Prozessstreuung beträgt 6σ. cp vergleicht Streuung und Toleranz, cpk berücksichtigt zusätzlich die Lage.
Für die Prüfung solltest du Kennwerte in eine Regelkarte eintragen, einen Verlauf beurteilen, cp und cpk mit Rechenweg und Einheit berechnen und aus dem Ergebnis eine Maßnahme ableiten können.